Nguyên tắc hoạt động của máy phát điện xoay chiều dựa trên cảm ứng điện từ. Cụ thể, khi só đường sức từ của nam châm đi xuyên qua tiết diện của cuộn dây luân phiên tăng giảm thì dòng điện cảm ứng xuất hiện trong cuộn dây cũng luân phiên đổi chiều. Tiết diện của cuộn dây tăng giảm có thể là do cuộn dây quay tròn hoặc nam châm quay tròn. Nếu chu trình cứ tái diễn liên tục như vậy thì sẽ hình thành nên dòng điện.
Có mấy loại máy phát điện xoay chiều?
Dựa trên nguyên lý hoạt động mà có cách phân loại máy phát điện khác nhau. Máy phát điện gồm có 2 loại chính là máy phát điện 1 pha và máy phát điện 3 pha. Về cơ bản, hai loại máy này đều là máy đồng bộ và chỉ khác nhau một chút về cấu tạo và nguyên tắc hoạt động.
Vòng bi bạc đạn nhào tròn (hay còn gọi là vòng bi cầu 2 dãy tự lựa) được thiết kế gồm 2 dãy bi cầu gắn liền vào một rế và chạy trên 2 rãnh của ca trong vòng bi. Khối thống nhất 2 dãy bi và ca trong có thể chuyển động tự lựa so với ca ngoài do mặt tiếp xúc của 2 dãy viên bi với ca ngoài không có rãnh và ca ngoài cong hình bán cầu.
Nhờ thiết kế như vậy cho phép vòng bi này có thể chịu tải khá cao (do thiết kế 2 dãy bi), ngoài ra chúng còn cho phép vòng bi chuyển động quay với tốc độ khá nhanh so với vòng bi cà na, tốc độ trong khoảng 3.800 – 38.000 RPM tùy vào kích thước vòng bi (đây chính là điêm khác biệt cơ bản giữa vòng bi này với vòng bi trụ 2 dãy tự lựa (vòng bi cà na)).
Kí hiệu quốc tế của Vòng bi – Bạc đạn này thường là 4 chữ số bắt đầu bằng chữ số 1 hoặc 2. Ví dụ: 1205, 2210, 1316, 2214. Còn một điểm khác biệt cần lưu ý của vòng bi này so với vòng bi cà na nữa là: vòng bi này có thêm loại có nắp chắn bụi có nắp chắn bụi bằng nhựa hoặc nắp chắn bằng sắt).
Ngoài ra vòng bi cầu 2 dãy tự lựa còn có điểm giống với vòng bi cà na đó là ca trong có thể là lỗ thẳng hoặc lỗ côn tùy thuộc vào kích thước trục và khả năng chịu tải của vòng bi, kí hiệu đuôi của dòng bạc đạn lỗ côn là K. Ở vòng bi này lỗ côn thì sài kèm với măng xông đi kèm.
Hiện tại trên thị trường vòng bi công nghiệp rất nhiều sản xuất uy tín nổi tiếng mà khách hàng có thể tham khảo để lựa chọn tùy vào nhu cầu sử dụng của mình dụ như: SKF, FAG, NSK,NTN, KOYO, NACHI, F1….
Ứng dụng: sử dụng cho các ứng dụng tải cao cần tốc độ cao như trục ru lô trong máy cán phẳng tôn trong nhà náy sản xuất tôn lợp, trong máy xay tiêu trong nhà máy chế biên thực phẩm, hay trong nhà máy sản xuất giấy…
Các thông số kỹ thuật
Kích thước:
Đường kính trong (d): đơn vị tính – mm
Đường kính ngoài (D): đơn vị tính – mm
Độ dày (B): đơn vị tính – mm
Dung sai cấp cho kích thước inch [3]
Cấp độ – kích thước Cho phép [Vòng trong] [ngoài] Dung sai cho phép [in) Độ nhám bề mặt tối đa (Ra) [in]
TẠI SAO PHẢI DÙNG LÁ THÉP KỸ THUẬT ĐIỆN CHO LÕI CỦA ĐỔI NGUỒN?
Đổi nguồn (hay còn gọi là máy biến áp) là thiết bị chuyên dùng để chuyển đổi điện áp. Đó có thể là loại từ cao xuống thấp hoặc từ thấp lên cao, tùy vào mục đích sử dụng của người dùng. Ví dụ, đổi nguồn 220V sang 100V hay 110V, 120V; đổi nguồn từ 100V, 110V hay 120V sang 220V,…
Một trong những bộ phận vô cùng quan trọng của đổi nguồn là lõi thép. Lõi này có tác dụng làm mạch dẫn từ, đồng thời làm khung để quấn dây. Nó được cấu tạo bởi các lá thép mỏng có độ dày khoảng 0,1 – 0,5mm ghép lại. Các lá thép mỏng đó được gọi là lá thép kỹ thuật điện. Vậy tại sao không phải lõi nguyên khối mà lại phải ghép các lá thép kỹ thuật điện với nhau? Trong bài viết này, hãy cùng YP.VN tìm hiểu về vấn đề đó các bạn nhé!
Khi có dòng điện chạy trong các cuộn dây của máy biến áp sẽ sinh ra một từ trường biến đổi. Từ trường này sinh ra trong lõi thép dòng điện Fuco (hay còn gọi là dòng điện xoáy, dòng điện quẩn).
Dòng điện Fuco luôn sinh ra một từ trường ngược chống lại nguyên nhân gây ra nó. Đồng thời năng lượng của các dòng Fuco bị chuyển hóa thành nhiệt làm đổi nguồn nhanh bị nóng. Do các nguyên nhân đó, một phần năng lượng bị hao phí và làm giảm hiệu suất của máy biến áp.
Để hạn chế dòng Fuco ta phải tìm cách làm tăng điện trở của các lõi sắt. Do đó, lõi sắt được làm bằng nhiều lá sắt mỏng, sơn cách điện ghép lại với nhau sao cho tạo thành các lát cắt song song với chiều của`1 từ trường. Vì các lá thép lõi sắt có kích thước nhỏ, do đó có điện trở lớn. Dòng điện Fuco sẽ chỉ chạy trong từng lá thép mỏng nên cường độ dòng điện Fuco trong các lá đó giảm đi. Khoảng cách giữa các lá thép phải kín, không có không khí lọt vào để đảm bảo hiệu quả tối đa dẫn từ. Đồng thời, không phát ra tiếng kêu từ đổi nguồn do các lá thép rung đập vào nhau.
CÁC LOẠI LÁ THÉP KỸ THUẬT ĐIỆN TRONG CHẾ TẠO ĐỔI NGUỒN
Thép kỹ thuật điện là thép pha silic, hay còn gọi là tôn silic. Nó có độ từ thẩm cao, khả năng nhiễm và dẫn từ tốt, tổn hao do từ trễ nhỏ. Vì vậy, đây là vật liệu thích hợp nhất để chế tạo mạch từ, lõi thép đổi nguồn.
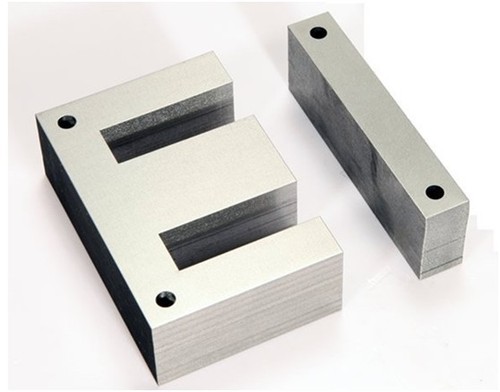
Hiện nay, lá thép kỹ thuật điện trong chế tạo lõi máy biến áp thường có 3 dạng: chữ E, I và U và thường được sử dụng theo cặp gồm: EI và UI.
Sản xuất “thép xanh” là một kế hoạch vừa tham vọng vừa cực kì tốn kém. Tuy nhiên, đây là hướng đi mang ý nghĩa có thể cách mạng hóa công nghiệp sản xuất thép trong tương lai.
Luyện thép quan trọng nhưng rất ô nhiễm
Theo Tổ chức Năng lượng quốc tế (IEA), trong số các công nghiệp nặng, sản xuất sắt, thép công nghiệp tuy đóng vai trò quan trọng nhất đối với nền kinh tế thế giới song cũng là ngành thải ra CO2 nhiều nhất.Hiệp hội Thép thế giới ước tính ngành này đóng góp từ 7 – 9% tổng lượng khí thải do con người tạo ra trên toàn thế giới, với 2,6 tỷ tấn CO2 thải ra trong năm 2020.Wall Street Journal (WSJ) dẫn số liệu của Hiệp hội Thép Thế giới (WSA) cho biết, hơn 70% sản lượng thép trên toàn cầu đang được sản xuất bằng công nghệ lò cao xuất hiện từ hơn 100 năm trước. Than đá sẽ được đốt ở nhiệt độ cao để giảm lượng oxy trong quặng sắt, từ đó biến quặng sắt thành thép, nhưng quá trình này phát thải rất nhiều khí CO2 ra môi trường.Nhu cầu thép ngày càng cao vì dân số tăng lên và mọi người đi du lịch nhiều hơn, xây thêm các tòa nhà chọc trời và lắp đặt nhiều tuabin gió hơn. Vì vậy, để tìm ra cách thức khử carbon trong quá trình sản xuất thép, một nguyên liệu không thể thiếu của công nghiệp hiện đại, sẽ là một trong những biện pháp giúp giảm bớt đáng kể khí thải CO2 nhằm đáp ứng các mục tiêu về khí hậu.Các hãng thép lớn ở châu Âu và Mỹ, đơn cử như ArcelorMittal và Cleveland-Cliffs, đang nỗ lực hạn chế phát thải carbon với hy vọng có thể thu hút thêm khách hàng mới và giảm thiểu áp lực ngày càng lớn từ nhà đầu tư và Chính phủ các nước.Tuy nhiên, tiến trình giảm phát thải ở các nước đang phát triển, vốn là những khu vực sản xuất phần lớn sản lượng thép trên thế giới lại chậm hơn nhiều. Điều đó cho thấy, ngành công nghiệp thép khả năng cao vẫn là nguồn xả thải khí CO2 lớn trong nhiều năm tới. Trong một cuộc phỏng vấn, ông Aditya Mittal – CEO của ArcelorMittal thừa nhận: “Trong ngắn hạn, tôi hiểu rằng mục tiêu giảm phát thải khí nhà kính là rất khó khăn”.
Thép xanh là tương lai tất yếu
Hiện tại, nhiều nhà sản xuất thép công nghiệp hàng đầu thế giới đã bắt đầu làm sạch sản phẩm thép hoặc đặt mục tiêu trong vài thập kỷ tới sẽ không sử dụng nhiên liệu hóa thạch.Mùa Hè năm nay, hãng thép SSAB của Thụy Điển đã sản xuất loại “thép xanh” theo công nghệ mới mà không cần sử dụng nhiên liệu hóa thạch. Tập đoàn Volvo đã mua lô hàng đầu tiên và dùng chúng để sản xuất xe rác ra mắt hồi tháng 10 vừa qua.Giám đốc khu vực của SSAB Monica Quinteiro cho biết, thay vì sử dụng than và thải ra CO2 theo phương pháp truyền thống, quy trình sản xuất mới sẽ thải ra nước, từ đó giảm tới 90% lượng CO2 trong công nghiệp sản xuất thép. Đây được coi là cuộc cách mạng cho ngành công nghiệp vốn thải ra khoảng từ 8 – 9% lượng khí thải gây hiệu ứng nhà kính trên toàn cầu.
Theo đó, từ “xanh” ở đây được hiểu là thân thiện với môi trường, nhờ được sản xuất dựa trên công nghệ được đặt tên là HYBRIT (Hydrogen Breakthrough Ironmaking Technology) – Công nghệ sản xuất sắt đột phá bằng hydro. Nhà sản xuất sẽ sử dụng khí hydro nóng cho quy trình loại bỏ oxy.Hydro sẽ giống như carbon trong than cốc, kết hợp với oxy trong quặng sắt, tạo ra nước. Mặc dù phương pháp này không mới, song HYBRIT khác biệt ở chỗ sử dụng hydro sản xuất từ quá trình điện phân, đồng thời đảm bảo rằng tất cả điện sử dụng trong quá trình sản xuất là từ năng lượng tái tạo. Mặc dù thép công nghiệp có thành phần chủ yếu là sắt, song vẫn cần tăng thêm carbon trong thành phẩm. Tuy nhiên, lượng carbon này là rất nhỏ và chỉ thêm vào ở cuối quy trình sản xuất. “Lô thép không nhiên liệu hóa thạch đầu tiên trên thế giới không chỉ là bước đột phá với SSAB mà còn là bằng chứng cho thấy tính khả thi của việc chuyển đổi và giảm đáng kể lượng khí thải carbon của ngành thép” – Martin Lindqvist, CEO kiêm Chủ tịch SSAB cho hay.SSAB đang đặt mục tiêu đến năm 2026, có thể sản xuất 1,5 triệu tấn thép không sử dụng nhiên liệu hóa thạch/năm. Rào cản lớn nhất đối với việc mở rộng quy mô sản xuất là việc tiếp cận nguồn điện, đặc biệt là điện được sản xuất từ các nguồn năng lượng tái tạo. Để có thể sản xuất ở quy mô tối đa, SSAB cần 15 terawatt giờ (TWh)/năm, trong khi LKAB cần 55 TWh cho các hoạt động khai thác. Lượng điện này chiếm tới 1/3 tổng lượng điện tiêu thụ tại Thụy Điển.
Sẽ rất tốn kém
Hiện vẫn còn những ý kiến phản đối cách tiếp cận này. Giáo sư Christian Sandstrom tại trường Kinh doanh Quốc tế Jonkoping cho rằng, phương pháp sản xuất thép từ hydro tiêu tốn nhiều điện năng trong khi việc sản xuất điện cũng đã quá tải và không có dấu hiệu cho thấy quá trình sản xuất điện sẽ không dùng đến nhiên liệu hóa thạch.Quá trình sản xuất “thép xanh” cực kì tốn kém. Năm 2018, SSAB ước tính thép không sử dụng nhiên liệu hóa thạch trong quá trình sản xuất sẽ đắt hơn khoảng 20 – 30% so với giá thành thép công nghiệp thông thường tại thời điểm đó. Tuy nhiên, giá nhiên liệu hóa thạch tăng cao như hiện nay có thể đã làm giảm con số mà SSAB công bố.Các nhà phân tích nhấn mạnh, nếu chi phí sản xuất cao hơn, giá thép trong tương lai có thể ngày càng đắt đỏ hơn. Do đó, giá các sản phẩm chế tạo từ kim loại này sẽ tăng lên. Ông Alan Spence, một nhà phân tích về ngành thép tại Ngân hàng đầu tư Jefferies cảnh báo: “Mọi thứ sẽ đắt hơn, các sản phẩm thép sạch sẽ có mức chênh lệch lớn so với thép thường”.
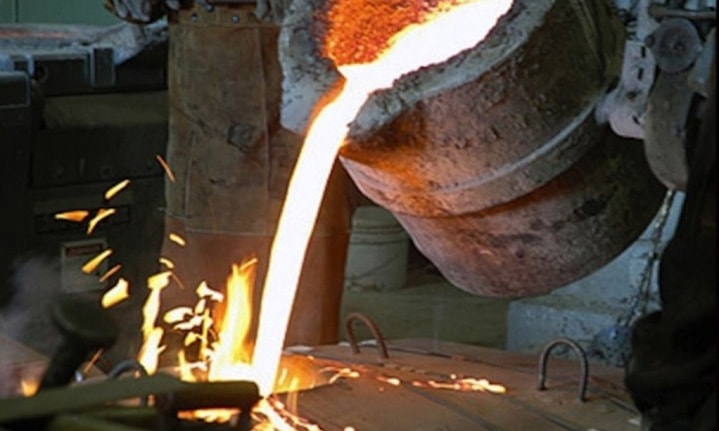
Đúc khuôn cát, là phương pháp được sử dụng rộng rãi phổ biến nhất, nó tận dụng các khuôn cát tạm thời để tạo lên các sản phẩm kim loại có hình dạng phức tạp, đây cũng là phương pháp được sử dụng để làm ra các sản phẩm hợp kim. Bởi vì khuôn cát phải bị phá hủy để tháo sản phẩm ra khỏi khuôn vì thế được gọi là vật đúc, đúc cát thường cho năng suất thấp. Qúa trình đúc khuôn cát bao gồm các công đoạn như sử dụng lò, kim loại, khuôn mẫu, và khuôn cát. Kim loại bị nấu chảy trong lò, sau đó được chuyển qua gàu rồi được đổ vào khoang của khuôn cát, nó đã được tạo thành bởi khuôn mẫu. Khuôn cát tách dọc theo đường của chi tiết và sản phẩm đúc hóa rắn có thể được tháo ra. Các bước của quá trình đúc khuôn cát sẽ được mô tả chi tiết ở phần bên dưới.
Đúc khuôn cát được sử dụng để sản xuất nhiều bộ phận kim loại với hình dáng hình học phức tạp. Các sản phẩm có thể thay đổi kích thước và trong lượng có thể khoảng từ 56g cho đến vài tấn. Một vài sản phẩm đúc bằng khuôn cát loại nhỏ chẳng hạn như bánh răng, ròng rọc, trục khuỷu, thanh truyền hoặc cánh quạt. Các ứng dụng lớn bao gồm hộp chứa các trang thiết bị lớn và nặng. Đúc khuôn cát cũng thường được sử dụng trong việc sản xuất các bộ phận trên ô tô chẳng hạn như khối động cơ, cổ hút động cơ, đầu xi lanh và khung truyền tải.
Quá trình đúc khuôn cát gồm 6 giai đoạn chính bao gồm:
1. Giai đoạn làm khuôn: gia đoạn đầu tiên trong quá trình này là tạo ra khuôn để đúc. Trong quá trình làm khuôn tạm thời, thì bước này phải được thực hiện cho từng quá trình đúc. Khuôn cát được hình thành bằng cách đóng cát chặt vào mỗi nửa khuôn. Cát sẽ được nén chặt xung quanh khuôn mẫu, nó là khuôn tạo hình ở bên ngoài của sản phẩm đúc. Khi khuôn mẫu được tháo khỏi, khoang sẽ tạo nên sản phẩm đúc. Bất kì những đặc điểm bên trong không thực hiện được bởi khuôn mẫu sẽ được các lõi riêng biệt đảm nhiệm. Chúng được làm từ cát để định dạng cho khuôn. Thời gian làm khuôn cát bao gồm việc định vị khuôn mẫu, đóng cát, và tháo khuôn mẫu. Thời gian làm khuôn còn bị ảnh hưởng bởi kích thước của sản phẩm, số lượng lõi và loại khuôn cát. Nếu loại khuôn yêu cầu đốt nóng … thì thời gian làm khuôn sẽ tăng lên. Thêm vào đó việc bôi trơn cũng được áp dụng lên trên bề mặt khoang khuôn để việc tháo sản phẩm đúc trở nên thuận tiện hơn.. Việc sử dụng dầu bôi trơn còn cải thiện được dòng chảy kim loại và bề mặt cuối của sản phẩm đúc. Dầu bôi trơn được sử dụng còn dựa vào cát và nhiệt độ kim loại nấu chảy.
2. Kẹp: khi khuôn được hoàn thành, nó sẽ phải được chuẩn bị để đổ kim loại nấu chảy vào. Bề mặt của khoang trước hết sẽ được bôi trơn để thuận lợi cho việc tháo khuôn. Sau đó lõi khuôn sẽ được định vị và hai nửa khuôn sẽ khép lại và kẹp chặt lại với nhau. Việc kẹp chặt khuôn rất quan trọng nhằm mục đích ngăn chặn tình trạng mất mát nguyên liệu.
3. Đổ khuôn: kim loại nấu chảy được giữ ở nhiệt độ mặc định. Sau khi khuôn đã được kẹp chặt, kim loại nấu chảy từ gàu trong lò được đổ qua khuôn. Việc rót kim loại nấu chảy có thể thực hiện bằng thủ công hoặc tự động. Lượng kim loại nấu chảy đủ để lấp đầy toàn bộ khuôn và toàn bộ các rãnh của khuôn. Thời gian lấp đầy diễn ra trong khoảng thời gian rất ngắn để ngăn chặn tình trạng hóa rắn sớm của bất kì chi tiết nào của kim loại.
4. Làm nguội: kim loại nấu chảy được đổ đầy vào khuôn cát sẽ bắt đầu làm nguội và hóa rắn và hình thành lên hình dạng cuối cùng của sản phẩm. Sau khi kim loại nấu chảy làm nguội khuôn sẽ mở ra . Thời gian làm nguội theo ý muốn có thể được tính toán dựa trên độ dày thành của sản phẩm và nhiệt độ của kim loại. Phần lớn các lỗi có thể xảy ra có thể xuất hiện chính là kết quả của quá trình hóa rắn. Nếu một vài kim loại làm nguội quá nhanh, sản phẩm có thể bị co ngắn lại, nứt gãy, hoặc thành sản phẩm chưa hoàn chỉnh. Các phương pháp phòng ngừa có thể được thực hiện trong quá trình thiết kế ở cả sản phẩm và khuôn.
5. Tháo/rút: sau khi thời gian hóa rắn hoàn thành, khuôn cát dễ dàng bị làm vỡ và sản phẩm đúc được tháo ra. Bước này thường được thực hiện bằng máy dao động, chúng sẽ rung lắc hết cát và tháo rời sản phẩm đúc ra. Khi được tháo ra, cát vẫn còn trên sản phẩm và lớp ô xít sẽ bám lên bề mặt. Người ta sẽ sử dụng phương pháp thổi để làm sạch cát trên bề mặt đặc biệt là bề mặt bên trong và giảm thiểu được độ thô ráp của bề mặt.
6. Cắt/gọt: sau khi làm nguội phần vật liệu trên các rãnh khuôn sẽ bám vào sản phẩm, vì vậy phần sản phẩm thừa sẽ bị cắt bỏ bằng thủ công, bằng cưa hoặc máy cắt. Thời gian cắt gọt có thể tính bằng kích thước bao quanh sản phẩm đúc. Sản phẩm đúc càng lớn thì thời gian cắt gọt càng lâu. Phế liệu từ quá trình cắt gọt sẽ được thu gom đổ đi hoặc tái sử dụng. Tuy nhiên cũng cần phải sơ chế chúng để đạt được tỉ lệ phần trăm các chất hóa học phù hợp trước khi nó kết hợp với các nguyên tố khác.
Đúc khuôn cố định là một quá trình đúc kim loại có chung đặc điểm giống với cả đúc khuôn cắt và đúc khuôn mẫu chảy. Bởi vì trong đúc khuôn cát, kim loại nấu chảy được đổ vào khuôn và được kẹp chặt cho đến tận khi vật liệu nguội đi và hóa rắn để trở thành vật liệu có hình dạng như mong muốn. Tuy nhiên đúc khuôn cát sử dụng khuôn tạm thời, nó sẽ bị phá hủy ngay sau mỗi quá trình. Đối với khuôn đúc cố định, giống như đúc khuôn mẫu chảy, người ta sử dụng khuôn kim loại (khuôn cố định) được làm chủ yếu từ thép hoặc sắt đúc và có thể được sử dụng lại sau hàng nghìn lần sử dụng. Bởi vì kim loại nấu chảy được đổ vào khuôn và không được phun mạnh, đúc khuôn cố định thường được cho là đúc khuôn cố định sử dụng trọng trường.
Đúc khuôn cố định thường được sử dụng chủ yếu cho sản xuất với năng suất cao đối với các loại sản phẩm kim loại nhỏ và đơn giản với độ dày thành không đồng đều. Kim loại màu như hợp kim nhôm, hợp kim ma-giê, hợp kim đồng. Tuy nhiên, sắt và thép có thể đúc được bằng việc sử dụng khuôn gra-phit. Các sản phẩm đúc khuôn cố định thông thường bao gồm bánh răng, hộp bánh răng, và các bộ phận trên xe hơi và máy bay ví dụ như: pit tong, cánh bơm, và bánh xe.
Quá trình đúc khuôn cố định bao gồm các bước như sau:
Chuẩn bị khuôn: trước tiên, khuôn cần được nung nóng với nhiệt độ khoảng 150-260 độ C để giúp dòng kim loại di chuyển tốt hơn và giảm thiểu các lỗi có thể. Sau đó người ta sử dụng một lớp phủ bằng gốm lên bề mặt khoang khuôn để giúp cho việc tháo rời sản phẩm chi tiết được dễ dàng hơn và giúp kéo dài tuổi thọ của khuôn.
Lắp ráp khuôn: khuôn bao gồm ít nhất hai phần- hai nửa khuôn và các lõi bất kì được sử dụng để hình thành nên các đặc điểm phức tạp. Những lõi như thế được làm chủ yếu từ sắt, thép, nhưng lõi cát tạm thời đôi khi cũng được sử dụng. Trong bước này, lõi được chèn vào và hai nửa khuôn được kẹp chặt lại với nhau.
Đổ khuôn: kim loại nấu chảy được đổ từ từ từ máng vào khuôn thông qua rãnh rót ở trên đầu khuôn. Dòng chảy kim loại đi vào rãnh rồi tiến vào khoang khuôn
Làm nguội: kim loại nấu chảy được làm nguội và hóa rắn trong khuôn
Mở khuôn: sau khi kim loại hóa rắn, hai nửa khuôn được mở ra và sản phẩm được tháo khỏi khuôn
Cắt/gọt: trong suốt quá trình làm nguôi, kim loại bán vào rãnh hóa rắn dính vào sản phẩm, cho nên phần vật liệu thừa bám vào sảm phẩm sẽ bị cắt bỏ.
Ngoài những bước cơ bản như trên, còn có nhiều thay đổi trong quá trình đúc khuôn cố định để phù hợp với những ứng dụng đặc biệt khác. Ví dụ về những thay đổi bao gồm như sau:
– Đúc rỗng: khi đúc khuôn cố định, kim loại nấu chảy được đổ vào khuôn và bắt đầu hóa rắn trên bề mặt khoang khuôn. Khi lượng nguyên liệu hóa rắn bằng với độ dày của thành, phần nguyên liệu còn lại ( tức là phần vẫn chưa hóa rắn hoàn toàn) được đổ ra ngoài khuôn, vì vậy mà đúc rỗng được sử dụng để sản xuất ra các sản phẩm lỗ rỗng mà không sử dụng lõi.
– Đúc khuôn cố định áp lực thấp: thay vì được đổ, kim loại nấu chảy sử dụng không khí áp suất thấp để đổ kim loại nấu chảy vào khuôn. Việc sử dụng loại áp lực này vào việc đổ kim loại nấu chảy vào khuôn luôn duy trì ở mức đầy và giảm thiểu khả năng bị co ngắn lại trong quá trình làm nguội. Nhờ vậy mà người ta có thể đúc ra được các chi tiết hoàn hảo và thành mỏng hơn so với đúc khuôn cố định thông thường.
– Đúc khuôn cố định sử dụng môi trường chân không: tương tự như đối với đúc khuôn cố định áp lực thấp, nhưng đúc bằng áp lực chân không này được sử dụng để đổ đầy vào khuôn. Do đó người ta có thể tạo ra các chi tiết có thành mỏng hơn và hoàn chỉnh hơn, và những tính chất cơ học của sản phẩm sẽ được cải thiện.
Tiêu chí
Tính khả thi
Hình dạng:
Thành : phức tạp rắn: hình trụ thể rắn: hình lập phươngThể rắn: hình dạng phức tạp
Dẹt, phẳng thành dày: hình trụ thành dày; hình lập phương
Kích thước chi tiết:
Trọng lượng: 2 oz – 660 lb
Vật liệu:
NhômĐồngMa giê
Kim loại hợp kim nhôm thép các bon sắt đúc thép không gỉ Chì Ni-ken Thiếc Titan kẽm
Bán kính bề mặt hoàn chỉnh:
125 – 250 μin
32 – 400 μin
Dung sai:
± 0.015 in.
± 0.01 in.
Độ dày thành tối đa:
0.08 – 2 in.
0.08 – 2 in.
Số lượng:
1000 – 100000
500 – 1000000
Thời gian chờ:
Hàng tháng
Tuần
Ưu điểm:
Có thể tạo ra các hình dạng phức tạpTính chất cơ học tốtĐa dạng trong lựa chọn vật liệuMật độ rỗ thấpChi phí nhân công thấpPhế liệu có thể được tái chế
Trong rất nhiều các thiết bị trong phòng thí nghiệm, cân điện tử phòng thí nghiệm cũng là một trong những dụng cụ cần thiết để phục vụ cho công việc cân trọng lượng, phân tích mẫu vật,… Vậy có những loại cân trong phòng thí nghiệm nào? Câu trả lời sẽ có ngay dưới đây của YP.VN
Cân thí nghiệm là gì?
Như đã đề cập ở trên, cân thí nghiệm được biết đến là những dụng cụ đo được sử dụng để xác định trọng lượng của mẫu vật cần kiểm tra. Cân thí nghiệm được coi là một trong những thiết bị quan trọng để cùng với các loại thiết bị khác phục vụ công việc nghiên cứu thuận lợi.
Tuy nhiên, với từng cấp độ nghiên cứu, từng lĩnh vực khác nhau sẽ sử dụng các loại cân phòng thí nghiệm khác nhau. Chính vì vậy, bạn cần tìm hiểu các loại cân phòng thí nghiệm phổ biến hiện nay. Từ đó, lựa chọn được loại cân phù hợp cho công việc nghiên cứu, phân tích.
Phân loại cân phòng thí nghiệm
Hiện nay, cân phòng thí nghiệm là những loại cân điện tử chính xác, được phân thành nhiều loại khác nhau theo trọng lượng, độ chính xác hay tính năng của cân. Dưới đây là phân loại cân điện tử trong phòng thí nghiệm.
Cân thô: được biết đến là loại cân mang đến những kết quả có độ chính xác lên tới hàng gram.
Cân kỹ thuật: Đây là dòng cân phân tích thí nghiệm có nhiều phép đo khác với với độ chính xác thường trong khoảng từ 0.00001g – 0.1g. Cân được sử dụng phổ biến để cân các mẫu vật khác nhau ngoại trừ một số hóa chất như: atri hidroxit, kali mangan oxit,…
Trong các dòng cân thí nghiệm, cân phân tích là loại cân được sử dụng phổ biến nhất hiện nay. Dòng cân kỹ thuật mang đến khả năng cân và phân tích mẫu vật nhanh, chính xác. Bên cạnh đó, cân phân tích thí nghiệm cũng được phân làm nhiều loại khác nhau.
Các cân phân tích dùng trong phòng thí nghiệm
Đối với các loại cân phòng thí nghiệm là dòng cân phân tích sẽ có những loại cân như cân phân tích thường, cân bán vi và cân vi lượng.
Cân phân tích thường có thể cân với trọng lượng từ 0.1mg đến 200g với độ chính xác lên tới 0.00001g.
Cân bán vi lượng là dòng cân có độ chính xác đạt tới 10-3mg.
Cân vi lượng là loại cân có khả năng xác định trọng lượng mẫu vật chính xác từ khoảng 10-4 – 10-3mg.
Cân siêu vi lượng là loại cân mang đến độ chính xác nhất từ 10-9 đến 10-6 mg.
Đối với những dòng cân phía trên, cân bán vi lượng, cân vi lượng và siêu vi lượng là những loại cân có giá thành rất cao. Do vậy, các thiết bị này thường được sử dụng phổ biến trong những phòng thí nghiệm, nghiên cứu chuyên dụng, cấp cao.
Còn với dòng cân phân tích chính là loại cân đang được sử dụng nhiều nhất. Bạn có thể chọn các loại cân phân tích 1 số lẻ, 2 số lẻ, 3 số lẻ, 4 số lẻ, 5 số lẻ,…. Ngoài ra, bạn cũng có thể tham khảo cách sử dụng cân điện tử phòng thí nghiệm đơn giản theo bài viết hướng dẫn dưới đây.
– Cân ghế thủy sản INOX-XK3108A /200KG/ 300KG là dòng cân công nghiệp được thiết kế chuyên dùng cho ngành chế biến thủy hải sản, thực phẩm, gia súc, gia cầm hay các nhà máy xử lý, chế biến rau quả,… – Cân điện tử INOX-XK3108A có độ chính xác cao đạt cấp III theo tiêu chuẩn OIML cùng với độ phân giải bên trong là 1/15.000. – Cân ghế XK3108A với thiết kế khung cân, mặt bàn cân và đầu hiển thị bằng 100% inox chống ăn mòn và gỉ sét khi tiếp xúc với nước hoặc môi trường ẩm ướt. Sản xuất theo tiêu chuẩn chống nước IP68 nên còn gọi là dòng cân chống nước. – Các số liệu cân được hiển thị trên một màn hình ( Đầu cân) Giá trị hiển thị gồm LED 6 số – Sườn cân khung thép làm bằng inox 304 có chức năng chống thấm nước và chống ăn mòn cao. – Mặt bàn cân làm bằng thép không rỉ ( INOX 304). – Cảm ứng lực cân Chống nước IP68 ( OIML R76) – Chức năng Trừ bì, cộng dồn tự kiểm tra pin và báo Pin sắp hết. đơn vi Kg / g / lb vvv – Có chức năng tự động tắt cân để tiết kiệm điện.
THÔNG SỐ KỸ THUẬT
– Mức cân: 200Kg/300kg – Giá trị độ chia kiểm e=d=50g – Kích thước bàn cân: 400 x 500mm mâu cân làm bằng INOX ( Stainless Steel Water Proof) – Bộ Chỉ thị: XK315A ,vỏ làm bằng INOX 304 chống ăn mòn và ngăn ẩm, Màn hình LED Số đỏ rỏ dể đọc từ nhiều hướng, Các mạch điện được bọc kín chống nước , Có chức năng tự động tắt cân điện tử để tiết kiệm điện. – Nguồn điện: 220v kèm pin sạc 6V/4.5A – Đơn vị cân: kg, g
TÍNH NĂNG KỸ THUẬT
– Đầu cân DIGI28SS làm bằng INOX 100% – Màn hình LED màu xanh độ tương phản cao 25mm. – Độ phân giải tối đa 1:6,000 – 1:7,500 – Thời gian ổn định: 2 giây – Nhiều đơn vị cân trọng lượng: kg,g lb, oz, lb: oz, – Chế độ thông báo tình trạng ổn định của cân. – Cân có chức năng báo hiệu gần hết Pin. – Chế độ mở / tắt cân tự động giúp tiết kiệm năng lượng. – Loadcell: Có lớp bảo vệ , chống ẩm ước IP65 – Cân được thiết kế chịu quá tải 150% tải trọng – Chân đế bằng cao su trượt có thể điều chỉnh độ cao. – Tích hợp cổng RS232 cho kết nối máy in và truyền dữ liệu. – Sử dụng nguồn AC qua adapter & bình sạc tích hợp cho thời gian hoạt động đến 80 giờ. – Giá trị độ chia : e=d =50g – Cân ghế INOX-DI28SS /200kg/300kg là dòng cân công nghiệp được thiết kế chuyên dùng cho ngành chế biến thủy hải sản, thực phẩm, gia súc, gia cầm hay các nhà máy xử lý, chế biến rau quả,… – Cân điện tử Nhật Bản DI28SS có độ chính xác cao đạt cấp III theo tiêu chuẩn OIML cùng với độ phân giải bên trong là 1/15.000. – Cân ghế DIGI với thiết kế khung cân, mặt bàn cân và đầu hiển thị bằng 100% inox chống ăn mòn và gỉ sét khi tiếp xúc với nước hoặc môi trường ẩm ướt. Sản xuất theo tiêu chuẩn chống nước IP67.
Thang máy gia đình được cấu tạo bởi gần 300 linh kiện, thiết bị cơ khí, điện – điện tử phức tạp, trải qua quá trình hoạt động liên tục, các linh kiện thiết bị cơ khí, điện – điện tử của thang máy bị lão hóa dù cho có được bảo trì định kỳ. Khi thang máy bị hỏng hóc, thang máy hoạt động không ổn định – êm ái và có thể gặp sự cố bất kỳ lúc nào. Để đảm bảo an toàn cho người sử dụng và đảm bảo sự hoạt động ổn định của thang máy thì giải pháp tốt nhất đó là sửa chữa thang máy.
Sửa chữa thang máy khi nào? Dấu hiệu nào cho biết thang máy cần phải sửa chữa? Hãy cùng YP.VN tham khảo qua bài viết sau đây:
1. Thang máy đã hoạt động trên 20 năm.
Theo nghiên cứu của các chuyên gia hàng đầu về thang máy, thì tuổi thọ của thang máy có thể lên tới 20 – 25 năm, nhưng thông thường, tuổi thọ thang máy phụ thuộc rất nhiều vào chất lượng thiết bị linh kiện thang máy ban đầu, quá trình bảo trì – sửa chữa, điều kiện môi trường làm việc nên tuổi thọ thang máy có thể tăng hoặc giảm.
20 năm là mốc thời gian chết của thang máy, bởi sau thời điểm này, thang máy thường xuyên xảy ra sự cố hỏng hóc, nguyên nhân là do sự hao mòn nhìn thấy và không nhìn thấy của máy móc theo thời gian.
Với sự phát triển vượt bậc của khoa học – công nghệ vật liệu, sau 20 năm hoạt động thang máy gia đình bạn đã quá cũ kỹ, lạc hậu, do vậy bạn cần sửa chữa thang máy cho phù hợp.
2. Hệ thống cáp tải kém chất lượng.
Thang máy hoạt động bằng cáp kéo truyền thống và đối trọng là loại thang máy được sử dụng nhiều nhất bởi dễ dàng lắp đặt, vận hành ổn định – êm ái. Nhưng nếu cáp tải kém chất lượng, thì cũng chính là nguyên nhân gây nguy hiểm nhất dẫn đến sự cố rơi thang máy. Sau quá trình hoạt động, hệ thống cáp tải sẽ bị ăn mòn hoặc bị lão hóa nên chất lượng không còn đảm bảo an toàn, ngoài ra dây cáp tải thường xuyên được tra dầu để vận hành êm ái nhưng cũng chính điều này gây nên mùi dầu vô cùng khó chịu khi bước vào thang máy.
3. Thang máy gây ra tiếng ồn, rung lắc.
Bước vào những chiếc thang máy cũ,điều làm bạn khó chịu nhất chính là tiếng ồn động cơ, tiếng cáp tải kêu cót két, hoặc rung lắc trong quá trình vận hành. Những dấu hiệu trên cho thấy thang máy đã bị lão hóa và cần phải sửa chữa ngay.
4. Thang máy chạy với tốc độ chậm.
Tốc độ trung bình của thang máy là khoảng 1m/s, nếu thang máy vận hành với tốc độ chậm hơn tốc độ ban đầu sẽ ảnh hưởng rất lớn đến tình hình lưu thông của tòa nhà hoặc gây cho bạn cảm giác khó chịu khi sử dụng.
5. Cửa đóng mở không êm ái.
Cửa thang máy được cấu tạo bởi hệ thống cơ khí phức tạp, được điều khiển bởi hệ thống điện tử thông minh, chính vì vậy mà khi cửa thang may đóng mở không êm ái như bình thường thì đó là là dấu hiệu cho thấy thang máy bị xuống cấp nghiêm trọng, hệ thống cơ khí bị và hệ thống điện tử bị hao mòn, lão hóa.
6. Thang máy liên tục bị hỏng.
Tình hình thang máy trở nên tồi tệ và nghiêm trọng hơn bao giờ hết nếu như thang máy đã được sửa chữa, bảo trì nhưng liên tục hỏng hóc. Đây là dấu hiệu cho thấy thang máy cần phải cải tạo lại hoặc thay mới để đảm bảo an toàn cho người sử dụng và đảm bảo hoạt động ổn định của thang máy.
7. Thực hiện điều khiển không đúng, sai tầng, lệch tầng.
Dấu hiệu này cũng thường xảy ra, có một vài trường hợp xảy ra là do có côn trùng chui vào bên trong hộp điều khiển nhưng đa số khi thang máy không hoạt động đúng theo điều khiển thì nguyên nhân là do bộ điều khiển thang máy có vấn đề.
Sửa chữa thang máy, cải tạo thang máy là tất yếu sau thời gian dài sử dụng thang máy để đảm bảo an toàn cho chính bạn và những người thân yêu, đảm bảo hoạt động bình thường của thang máy. Là một người khách hàng thông thái, bạn hãy lựa chọn cho mình một đơn vị sửa chữa thang máy uy tín, đủ năng lực để thực hiện sửa chữa, cải tạo thang máy khi cần thiết
Kỹ năng và tay nghề của kỹ thuật viên thực hiện “khám chữa bệnh” cho thang máy chiếm 30% chất lượng sửa chữa, do đó, chủ đầu tư cần cân nhắc kỹ lưỡng trước khi lựa chọn đơn vị cung cấp dịch vụ sửa chữa cho thang máy của mình.
Các lỗi thường gặp và quy trình sửa chữa thang máy
* Thang máy thường xuyên bị lỗi, vận hành không êm ái, hay hư hỏng… ảnh hưởng đến công việc kinh doanh hoặc nhu cầu sử dụng thiết yếu và an toàn của bạn cùng gia đình, đồng nghiệp?
* Đơn vị bảo trì thang máy không đáp ứng được yêu cầu của bạn?
* Bạn không yên tâm giao tài sản, sức khỏe, tính mạng mình và gia đình, đồng nghiệp cho đơn vị kém kỹ thuật chuyên môn?
Kỹ năng và tay nghề của kỹ thuật viên thực hiện “khám chữa bệnh” cho thang máy chiếm 30% chất lượng sửa chữa, do đó, chủ đầu tư cần cân nhắc kỹ lưỡng trước khi lựa chọn đơn vị cung cấp dịch vụ sửa chữa cho thang máy của mình.
Lưu ý: Khuyến cáo quý khách hàng nên liên hệ các công ty có uy tín và quy mô thay vì sử dụng dịch vụ giá rẻ của các công ty không có tên tuổi. Điều này nhằm đảm bảo quyền lợi cho khách hàng, nhận được chất lượng tương xứng và dịch vụ tốt nhất.
Các hạn mục lỗi thông dụng khi sửa chữa thang máy:
*Những lỗi thường gặp, ít nghiêm trọng:
– Thiết bị chiếu sáng, đèn trần gặp trục trặc
– Cửa thang bị lỗi, không đóng khít, tái mở cửa
– Các nút bấm của bảng điều khiển không nhạy, bấm gọi tầng không được
– Thang máy vận hành không êm ái, có tiếng động lạ
Chúng tôi sử dụng cookie để cải thiện trải nghiệm của bạn trên website này. Bằng cách tiếp tục sử dụng website, bạn đồng ý với việc sử dụng cookie theo chính sách bảo mật của chúng tôi.